

Анатомия идеальной банки: секреты покрытий белой жести
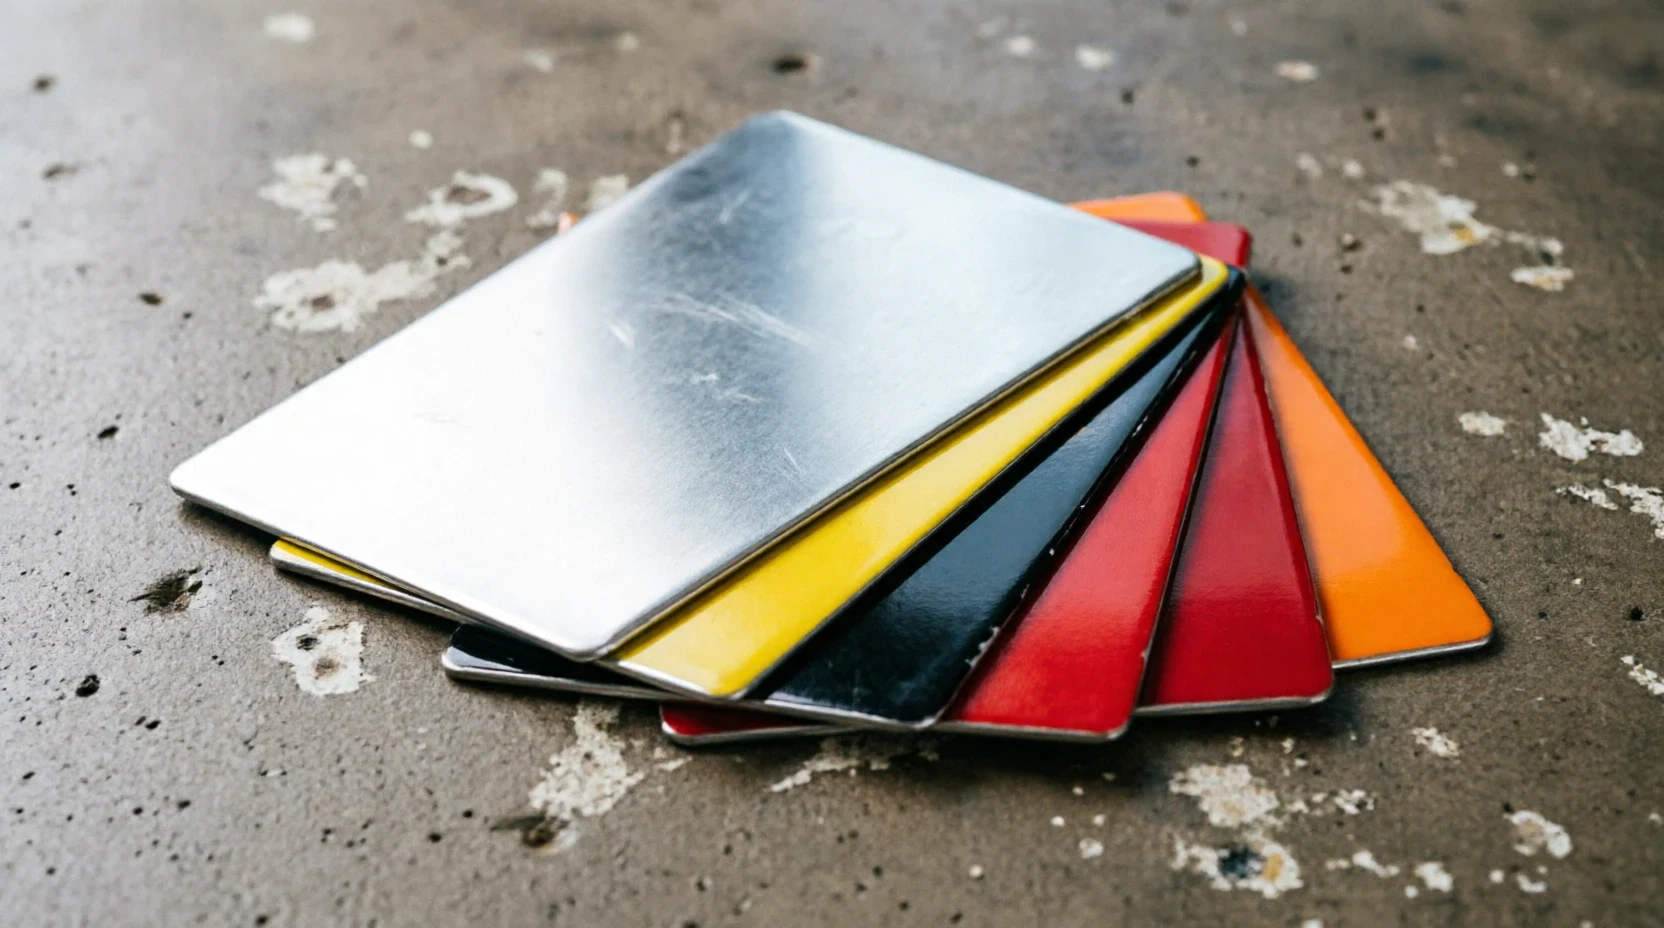
Белая жесть — это не просто металл, это сложный «сэндвич», где каждый слой выполняет свою критически важную функцию. Разберемся, как мы на нашем производстве превращаем стальной лист в надежную и красивую тару для ваших продуктов.
Более подробно тема раскрыта на вкладке ПОДРОБНЕЕ
Сталь в оловянных доспехах: Рождение белой жести
Белая жесть — это симбиоз низкоуглеродистой стали и олова. На нашем производстве мы используем электролитическую жесть (марки ЭЖК), где тончайший слой олова наносится на сталь под действием электрического тока.
Этот «серебряный» щит выполняет сразу три задачи: защищает сталь от ржавчины, позволяет легко спаивать швы и, что самое главное, абсолютно инертен почти ко всем агрессивным химическим веществам и пищевым продуктам. Все характеристики луженой жести строго регламентированы ГОСТ Р 5204-2004, который гармонизирован с мировыми стандартами качества.
Симметрия и асимметрия: Математика оловянного слоя
Олово распределяют по поверхности стального листа с ювелирной точностью, измеряя его массу в граммах на 1 м².
- Равномерное покрытие (например, Е2,8) — по 2,8 г олова с каждой стороны. Это классика для большинства универсальных банок.
- Дифференцированное покрытие (например, Д2,0/4,0) — гениальное инженерное решение. Зачем тратить дорогое олово там, где это не нужно? Внутри банки, где продукт агрессивен, мы делаем слой толще (4,0 г), а снаружи, где достаточно защиты от воздуха, — тоньше (2,0 г).
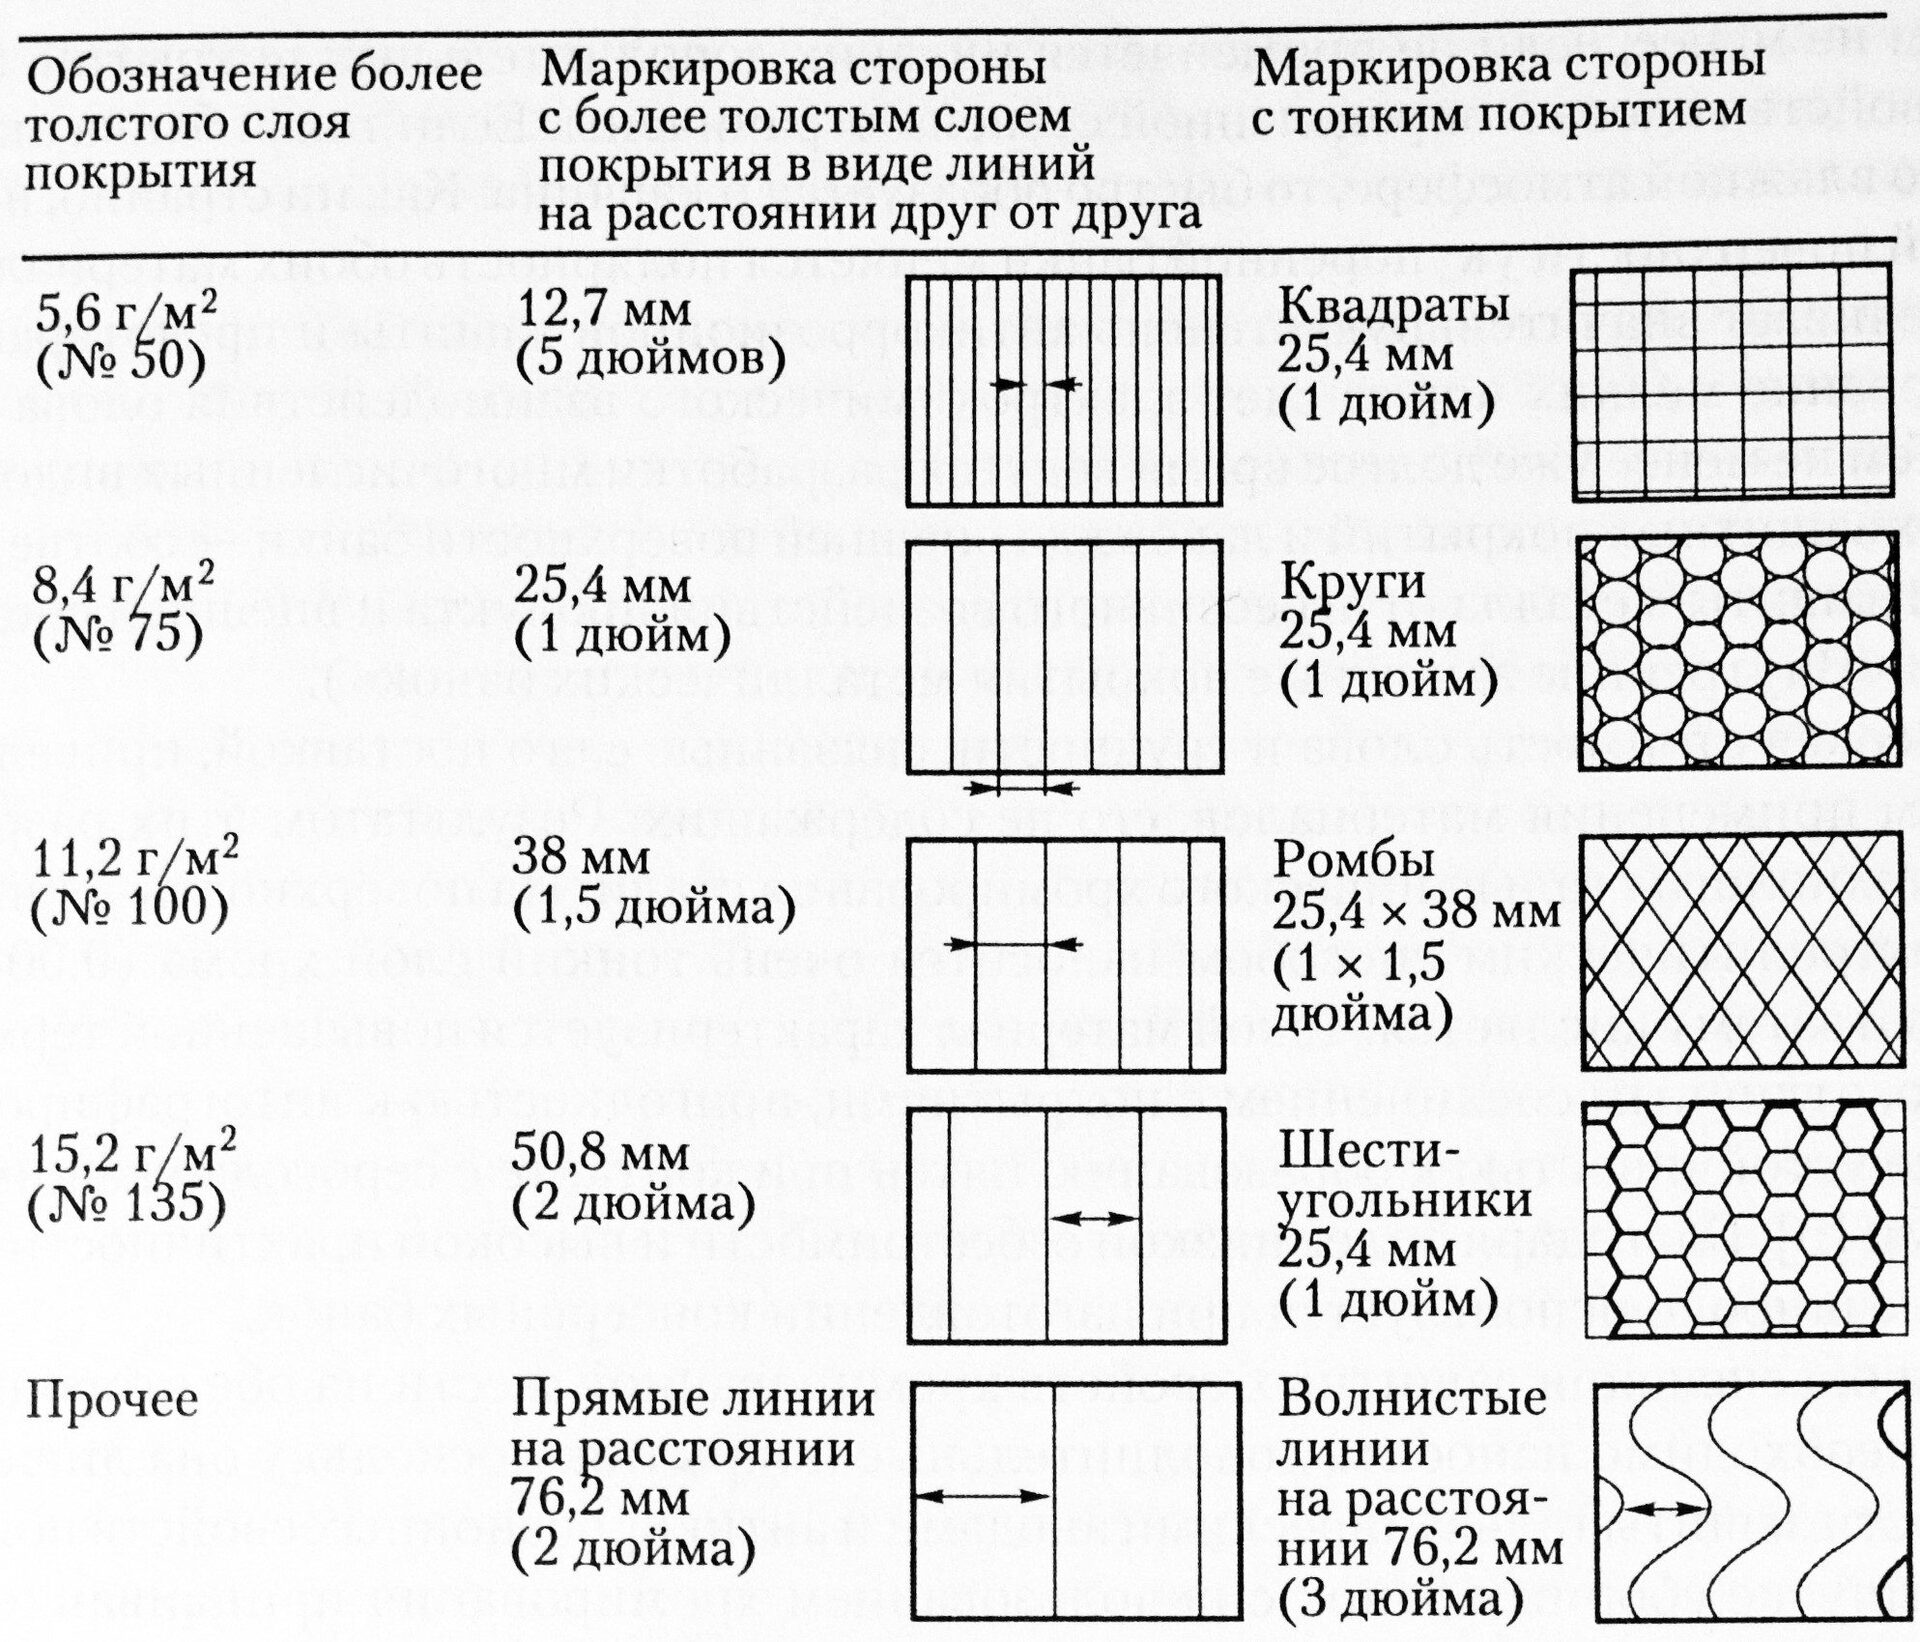
Секрет: Чтобы на производстве не перепутать стороны, на «тонкую» сторону наносят невидимый рельефный узор (сетку или волны). Однако этот узор требует обязательной «маскировки» под слоем лака или краски, иначе тара будет выглядеть не очень презентабельно. Визуальную маркировку толщины покрытия сейчас используют реже, пользуются инструментальным контролем.
Невидимый враг: Почему одного олова недостаточно?
Олово — отличный защитник, но не всесильный. Влага или агрессивное содержимое (агрессивная химия, продукты питания: томатная паста, фруктовые сиропы, маринады) могут его «пробить». Мы сталкиваемся с двумя видами врагов:
- Поверхностная коррозия. Равномерное тускнение металла, проступание на поверхности коррозии низкоуглеродистой стали. От нее спасают правильные условия складского хранения (без перепадов температур, вызывающих конденсат). Она, как правило, не дает сквозной коррозии.
- Точечная (питтинговая) коррозия. Коварный и невидимый процесс. Микроскопические язвы образуются на уровне продукта, в «воздушной подушке» банки или . Сам продукт может остаться нетронутым, но банка даст течь и испортит всё содержимое.
Чтобы этого избежать, жесть нужно «одеть» в непробиваемый полимер. Тут мы переходим к процессам лакирования и литографирования жести.
Стоит обратить внимание, что нанесение любого покрытия на металл осуществляется на этапе существования металла в виде листов, которые производятся путем резки рулонов белой жести. Нанести покрытие на заготовки тары уже невозможно
Полимерный щит: Лаки, которые выдерживают всё
Прежде чем стать банкой, лист жести проходит через горнило штамповки, глубокой вытяжки и вальцовки. Внутренние лаки (эмали) и внешние грунты должны быть невероятно эластичными: треснуть при растяжении — значит открыть дорогу коррозии.
Современные лаки (включая прогрессивные покрытия) наносятся валковым методом и «запекаются» в конвейерных печах при температуре свыше 180°C. В результате образуется монолитная химически стойкая пленка, которая не вступает в реакцию ни с кислотами, ни с щелочами, ни с самим металлом, сохраняя продукт внутри неизменным годами. Конкретная марка лака подбирается под конкретную цель его применения: он может быть пищевым, а значит должен выдерживать температуру стерилизации и пастеризации тары и быть абсолютно безопасным, может быть защитным покровным, химстойким, может отверждаться ультрафиолетом или при определенной температуре, может иметь цвет и быть бесцветным.
Лак наносится либо на одну сторону листа, либо на обе. Наносится как самостоятельное защитное покрытие, так и слоем поверх литографии и грунта.
Искусство на металле: Магия литографии
Металл должен продавать! Печать на жести (литография) — это высший пилотаж полиграфии, сравнимый с фотопечатью.
Процесс выглядит так:
- Белая база. Сначала на металл, как правило, наносится белый грунт, чтобы цвета не тускнели о серую сталь и не просвечивали. Грунт наносится на тех же линиях, что и лак.
- Офсетная печать. Краски наносятся посекционно контактные способом (от 2 до 4 цветов за проход, реже 6) и мгновенно «схватываются» под мощными УФ-лампами.
- Финишный аккорд. Поверх печати обязательно наносится защитный лак (глянцевый или матовый). Он не только бережет рисунок от царапин при транспортировке, но и придает упаковке тот самый премиальный «жестяной» блеск и узнаваемую тактильность.
Белая (луженая) жесть представляет собой прокат низкоуглеродистой стали, покрытый с двух сторон оловом. Таким образом, белая жесть уже по определению является материалом, имеющим покрытие. Разберем более подробно какие оловянные покрытия применяются в белой жести и какие другие виды покрытый существуют и для каких целей используются. И какие из этих покрытий мы готовы предложить при производстве тары (банок, канистр, бидонов) на нашем предприятии. На нашем производстве жестяной тары применяется белая жесть марки ЭЖК, т.е. изготовленной методом электролитического лужения. Именно о ней и пойдет речь далее.
Ранее мы уже рассмотрели, что основным современным нормативным документом, определяющим производство белой жести в России, является ГОСТ Р 5204-2004 "Жесть холоднокатанная черная и белая. Технические условия". Этот документ во многом дублирует устоявшиеся стандарты, применяемые в мире при производстве белой жести.
Оловянные покрытия белой жести
В зависимости от соотношения толщины покрытия по сторонам жесть производится с одинаковой или дифференцированной толщиной покрытия, т.е. толщина слоя олова на каждой из сторон разная. Толщина оловянного покрытия указывается в виде массы в граммах олова на 1 квадратном метре листа. Например, класс покрытия Е2,8 означает, что это покрытие одинаковой толщины (Е) с обеих сторон, на каждой из сторон слой олова составляет 2,8 г на 1кв.м. Общая масса олова на обеих сторонах соответственно 5,6 г (2,8 г +2,8 г). ГОСТ определяет покрытия с одинаковой толщиной от Е1,0 до Е11,2. Такая жесть применяется в большинстве случаев при производстве металлической тары.
Дифференциальное покрытие обозначается символом "Д". Например, покрытие Д2,0/4,0 означает, что на одной стороне листа покрытие составляет 2,0 грамма и 4,0 грамма на другой. Для того, чтобы различать стороны с разной толщиной покрытия, на одну из сторон наносят рисунок в виде квадратной, ромбовидной или шестиугольной сетки, полос, волн или кругов. Такие обозначения делают применение дифференцированной белой жести при производстве чистой тары практически невозможным и требуют дополнительного покрытия в виде лака или литографирования, чтобы скрыть "странный" вид такой жести. Дифференцированное покрытие белой жести дает очень широкие возможности в подборе необходимых антикоррозионных характеристик снаружи и внутри жестяной тары, в зависимости от запроса Заказчика на необходимые ему характеристики жестяной канистры.
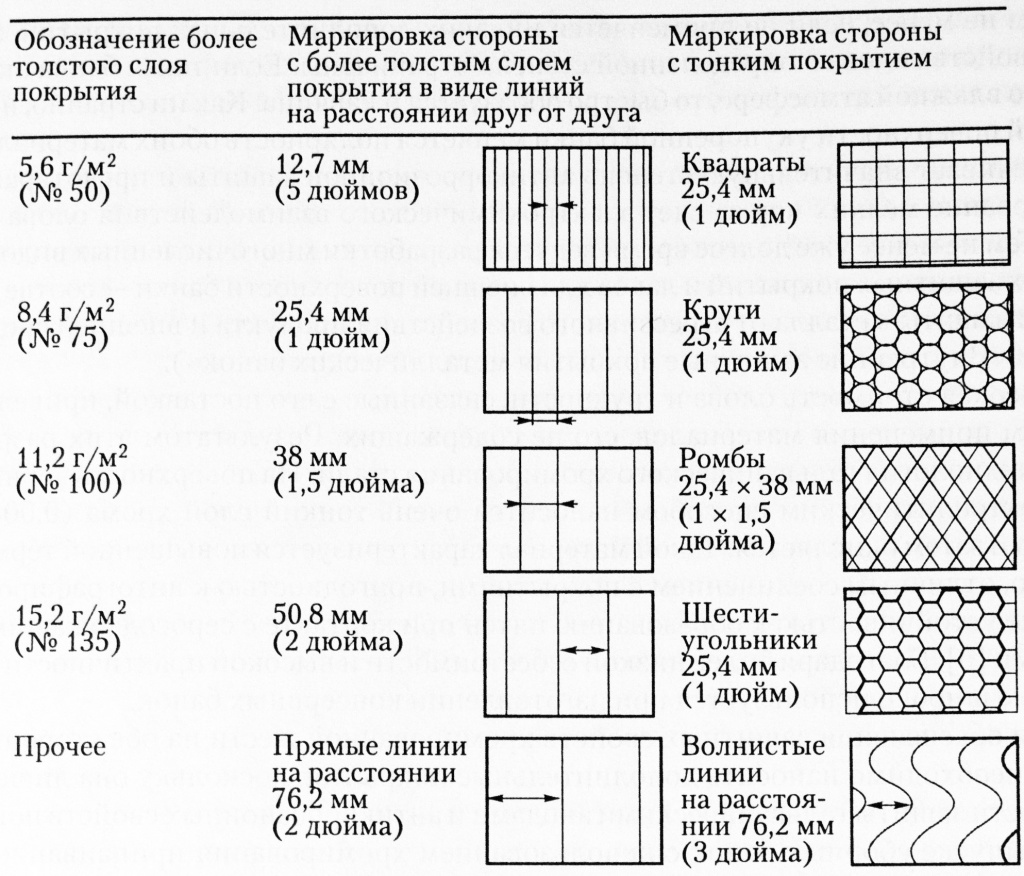
Рис. 1. Нанесение двухстороннего покрытия разной толщины позволяет снизить расход олова и при этом нанести более толстый слой с той стороны, где он более необходим. Обозначение веса покрытия и стороны с более толстым слоем покрытия указывается в виде специальных символов
И для дифференцированной белой жести, и для одинаковой толщины покрытия, ГОСТ определяет минимальное значение массы олова как на каждой из сторон, так и минимальную массу олова в сумме обеих сторон.
Полимерные покрытия белой жести
Тем не менее, если не применяется никаких дополнительных покрытий, защитные свойства олова в определенной степени ограничены. Если такая банка оказывается во влажной среде, либо укупоренный продукт не совместим с материалом внутри жестяной банки, например, он на водной основе, то быстро образуется ржавчина. По этой причине были разработаны разнообразные лаки для наружной поверхности тары и внутренние защитные покрытия, которые иногда обобщенно называют эмалями.
Встречаются, как правило, два основных типа коррозии внутренней поверхности банки. Первый из них - поверхностная коррозия - происходит постепенно, но при этом не проникает на большую глубину. Ее возникновение достаточно легко предотвратить, обеспечив соответствующие условия их предохранение от коррозионных испарений и конденсации во время хранения и транспортирования.
Второй вид коррозии называется точечной (питтинговой) коррозией, и в этом случае процесс идет только на отдельных участках поверхности и зачастую остается незамеченным. Такая коррозия может непосредственно не влиять на продукт, но приводит к подтеканию банки. Чаще всего такая коррозия наблюдается на уровне поверхности продукта, хотя может происходить в зависимости от вида содержимого банки и выше (в свободном пространстве над продуктом) или ниже линии поверхности продукта.
В современных условиях полимерные покрытия наносят на лист белой жести перед его отправкой в резку и перед производством жестяной тары и её компонентов, т.е. после выпуска белой жести из производства. Отсюда следует такое требование ко всем видам покрытий, как возможность подвергаться механической деформации вместе с металлом без потери защитных свойств. В процессе производства жестяной тары происходят такие операции как резка, вырубка, вытяжка, вальцовка, растяжение и закатка. Защитное покрытие должно не оставлять следов на штамповой оснастке, не налипать на неё, не отслаиваться от жести, не трескаться и не менять свою структуру.
В основном применяются две технологические операции: нанесение лаков или грунтов (лакирование и грунтование) и нанесение красок. Лакирование и грунтование осуществляется контактным способом посредством нанесения полимера роликом, смоченном в полимере. После чего осуществляется сушка листов с лаком в конвейерных печах в течение 8-20 минут при температуре от 180 градусов по Цельсию. Температура может быть и сильно выше и зависит от применяемого покрытия. Современные лакировальные машины с печами способны выдать 5000 стандартных листов лакированной жести в час.
Печать, или литографирование, осуществляется офсетным способом. Каждый цвет наносится отдельно в соответствующей печатной секции печатной машины. Современные краски высушиваются под ультрафиолетовыми лампами и не требует тепловых печей. При этом мощность таких ламп требуется достаточно высокая, чтобы обеспечить закрепление каждого из цветов перед следующим этапом печати. Наиболее распространены машины, состоящие из 2 или 4 печатных секций, способных за один проход листа жести нанести соответственно сразу 2 или 4 цвета. После литографирования всегда требуется нанесение защитного лакового покрытия, поскольку краски не обеспечивают достаточной механической защиты поверхности. Также перед литографированием может потребоваться нанесение грунта, что также осуществляется на линиях лакирования. Это делается для обеспечения максимально качественной цветопередачи, исключения просвечивания металлической основы поверхности и обеспечение еще больших антикоррозийных свойств жестяной тары.
Качество печати на белой жести на современных печатных машинах дает разрешение, сравнимое с высококлассной печатью на фотобумаге. Однако литографирование является очень сложным техническим процессом.




Как простой кусок металла из XIV века превратился в высокотехнологичную упаковку? Рассказываем историю белой жести: от секретных цехов средневековья до изобретения консервов Наполеоном, трагической гибели полярников из-за свинцового припоя и современных технологий электролитического лужения. Узнайте, почему этот материал до сих пор остается самым экологичным и надежным способом хранения продуктов.
Момент согласования макета является самым важным этапом, поскольку после нанесения литографии изображение уже изменить невозможно, снять уже нанесенное внешнее или внутреннее покрытие также невозможно.